客服热线:
 手机版
 二维码





| 品牌河北威岳 | 有效期至长期有效 | 最后更新2026-09-17 10:28 |
| 精度0-1-2-3 | 硬度HB170-240 | 材质HT250 |
| 浏览次数0 |
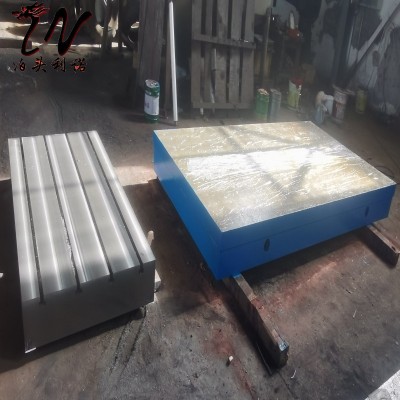
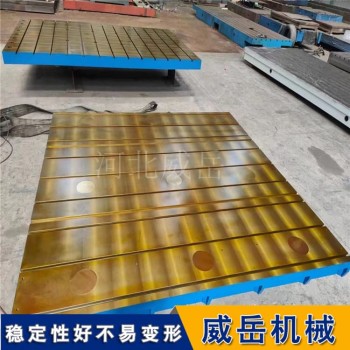
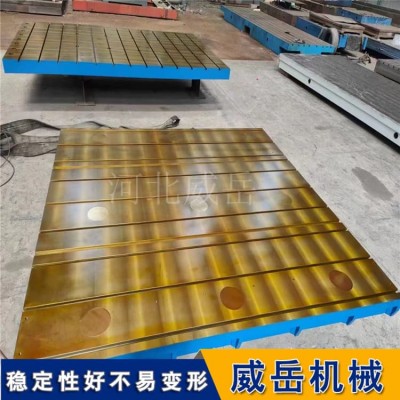
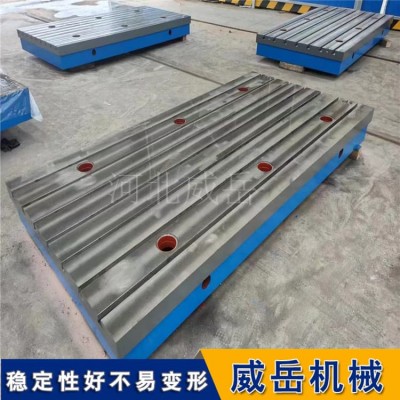
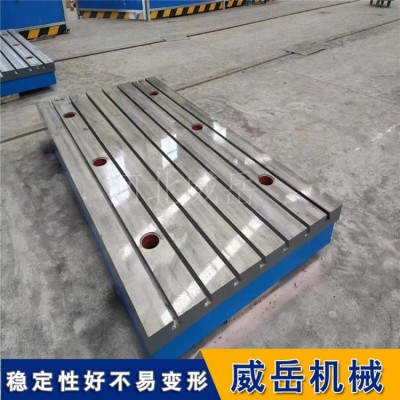
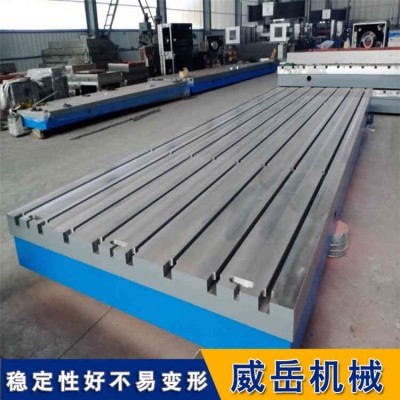
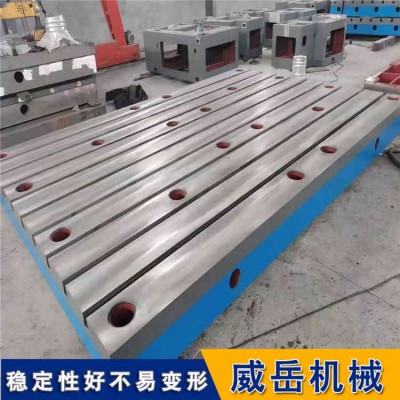
重型铸铁T型槽焊接平台,加厚台面防变形支持非标定制
T型槽焊接平台选型:精度/材质/槽型,“三角恋”搞不懂就翻车
选T型槽焊接平台,把精度等级、材质牌号、T型槽规格三个维度搞清楚,基本就能选对。
精度等级怎么定
T型槽焊接平台的精度按工作面平面度来划分,分为0级、1级、2级、3级四个等级。
0级和1级用于检测、划线、装配等测量场景。2级和3级用于焊接、铆焊等一般工艺场景。对于绝大多数焊接工作,3级或精刨平台是主要选择,既能满足焊接工件固定的需求,成本也更经济。焊接工作通常不需要像检测、划线那样的高精度,盲目追求高等级只会造成成本浪费。
焊接平台精度等级按国家标准执行,平面度公差可参照标准表格对照选型。以2米×3米平台为例,2级精度(焊接常用)的平面度公差约为0.14mm。这个精度对于焊接工件定位和固定来说已经足够了,焊接本身的热变形比平台自身的平面度误差大得多。
材质怎么选
T型槽焊接平台的主体材质是灰口铸铁,常用牌号HT200-300。HT200抗拉强度≥200MPa,适合轻载焊接场景。HT250抗拉强度≥250MPa,刚性好、不易变形,适合中重载焊接。HT300抗拉强度≥300MPa,适合大型钢结构焊接、频繁冲击的工况。
焊接平台的筋板结构分为筋板式和箱体式两种。筋板式在台面下方设有纵横交错的加强筋,形成网格状支撑,在保证刚度的同时控制重量,适合常规载荷焊接场景。箱体式采用封闭箱型框架,内部筋板密实,整体刚性强,适合重载焊接和大型工件拼装。
比材质牌号更重要的是时效处理。铸造后须经过人工退火(600-700℃)和自然时效(2-3年)消除内应力,否则平台在焊接高温反复作用下就会变形甚至开裂。选型时问厂家三个问题:材质什么牌号?做了几次人工退火?有没有自然时效?
T型槽规格怎么选
T型槽是焊接平台的核心特征,它的尺寸和间距是根据使用需求来设计的。工件越大、越重,所需的T型螺栓就越粗,对应的T型槽开口也就越大。T型槽的尺寸(如槽宽、槽深、槽口宽)通常按国家标准GB/T 158-1996设计和加工。
常见槽宽有16mm、20mm、24mm、28mm、36mm等。选择取决于需固定的工件大小和螺栓规格。36mm的槽宽可使用M30的螺栓固定大型焊接件。高精度平台的T型槽,其槽宽公差按H9级执行,相邻槽距误差不超过0.1mm/m,槽侧面与工作面的垂直度不超过0.02mm/100mm,以保证紧固件的安装。
槽间距也需要根据工件大小来合理规划。间距小固定小工件更灵活,间距大承载大型工件更稳当。焊接平台常见的T型槽间距有100mm、150mm、200mm等规格,根据工件尺寸和固定需求选择。
威岳机械谢总15350773479